
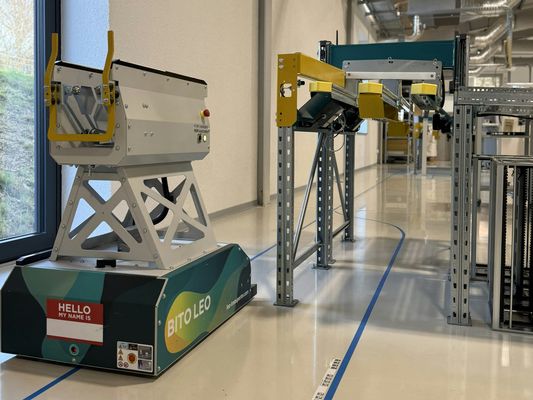
De flesta artiklar om automatiskt styrda fordon räknar robotar. Vår har en. En enda BITO LEO locative kör i vår anläggning i Hennweiler, och antalet fordon är den minst intressanta siffran i hela projektet. Det som gjorde skillnad var hur många platser det enda fordonet kan stanna på.
Den här artikeln handlar om vad en AGV faktiskt gör i en elektronikfabrik, vad som avgör om den lönar sig och om en effekt vi inte hade planerat för.
Transportproblemet som inte står på någon offert
En SMT-linje är hungrig på ett sätt som inte syns i någon arbetsberedning. Den förbrukar komponentrullar och matare, och den producerar färdiga paneler, tomma lådor och emballage som måste någonstans. Inget av detta är värdeskapande, och allt detta är någons steg tvärs över verkstadsgolvet.
Vårt materialflöde börjar vid godsmottagningen, som också fungerar som utgående kontroll, och förgrenar sig därifrån till maskinerna och packstationerna. I den kartläggning BITO gjorde av vår anläggning före projektet gick medarbetarna flera kilometer per skift enbart för att förse maskinerna med material.
Sträckan är den uppenbara kostnaden. Den är inte den dyra. Den dyra är vad människor gör för att slippa gå:
- Varje vända är ett avbrott. Den som lämnar maskinen för att hämta material kör inte maskinen.
- Eftersom det kostar att gå, buntar man ihop. Ingen gör sex vändor när en stor räcker.
- Att bunta ihop betyder större buffertar vid linjen, eftersom nästa leverans ligger längre bort i tiden.
- Större buffertar betyder hyllor, och hyllor betyder yta.
Håll fast vid den kedjan. Det är därifrån det intressanta resultatet kommer.
Ett fordon, många stationer
I ett system som LEO locative är kapacitetsenheten inte fordonet. Det är överlämningsstationen.
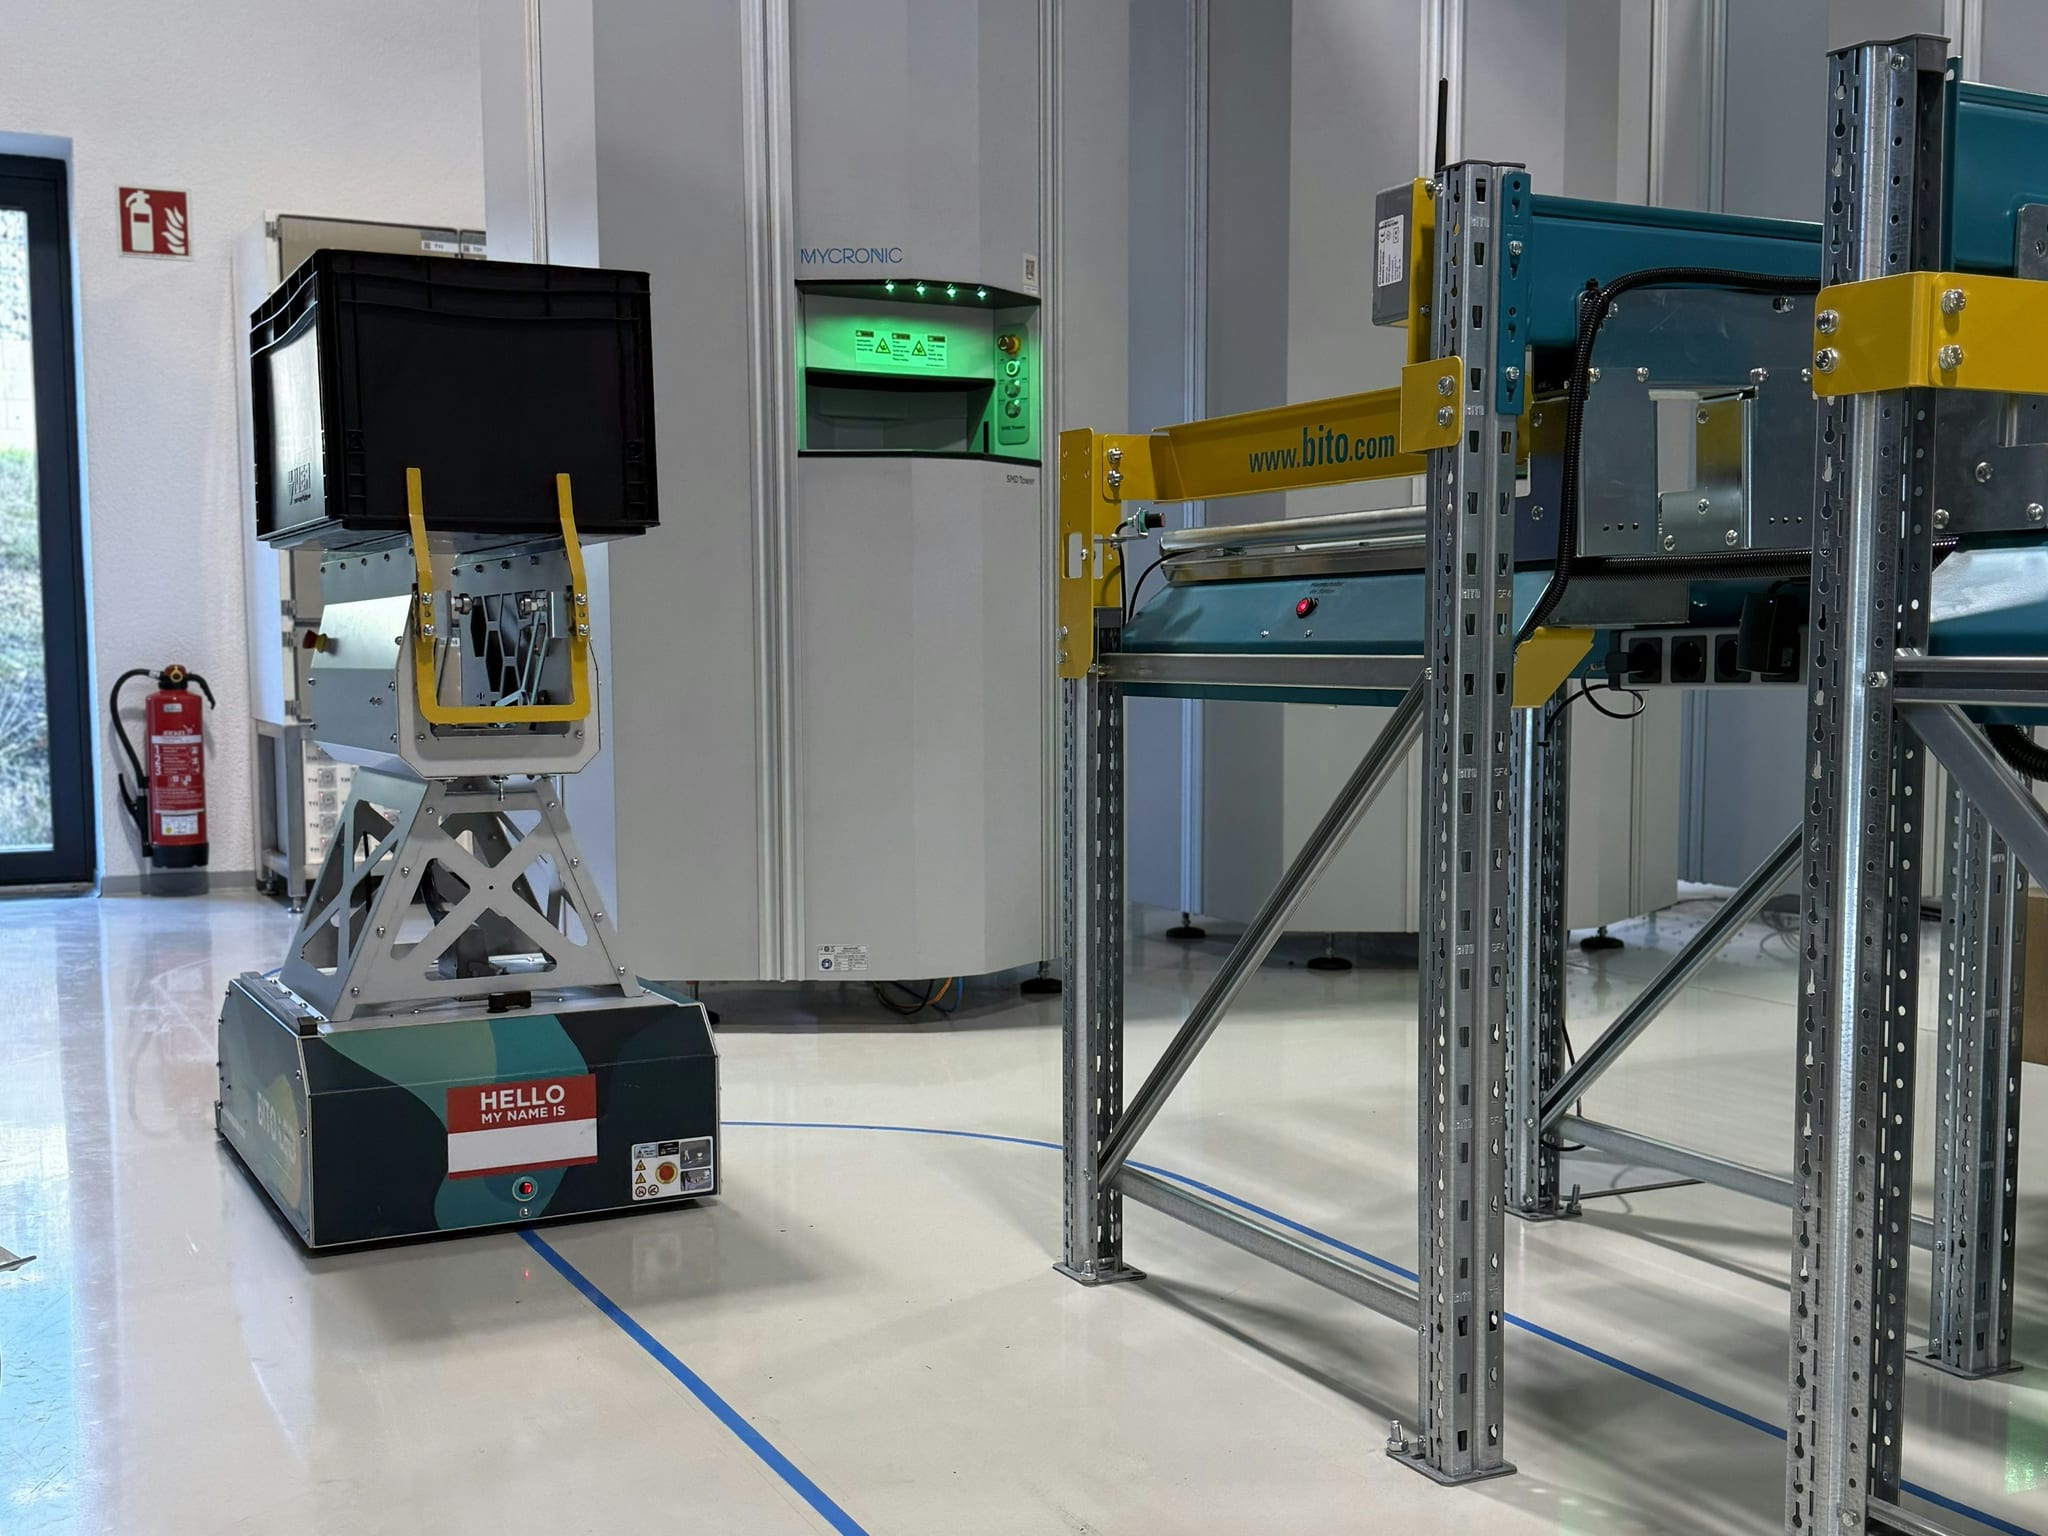
Transportören kör en fast slinga -- i vårt fall en ring runt hela företaget, så att den passerar praktiskt taget överallt där material behövs. Stationerna står längs ringen. Varje station är en hyllmonterad ram som lämnar över en låda till fordonet eller tar emot en från det via en fjäderbelastad medbringarmekanism, helt mekaniskt och utan elektronik i själva överlämningen. De finns som enkelstationer och som dubbelstationer, som lämnar och hämtar i samma passage.
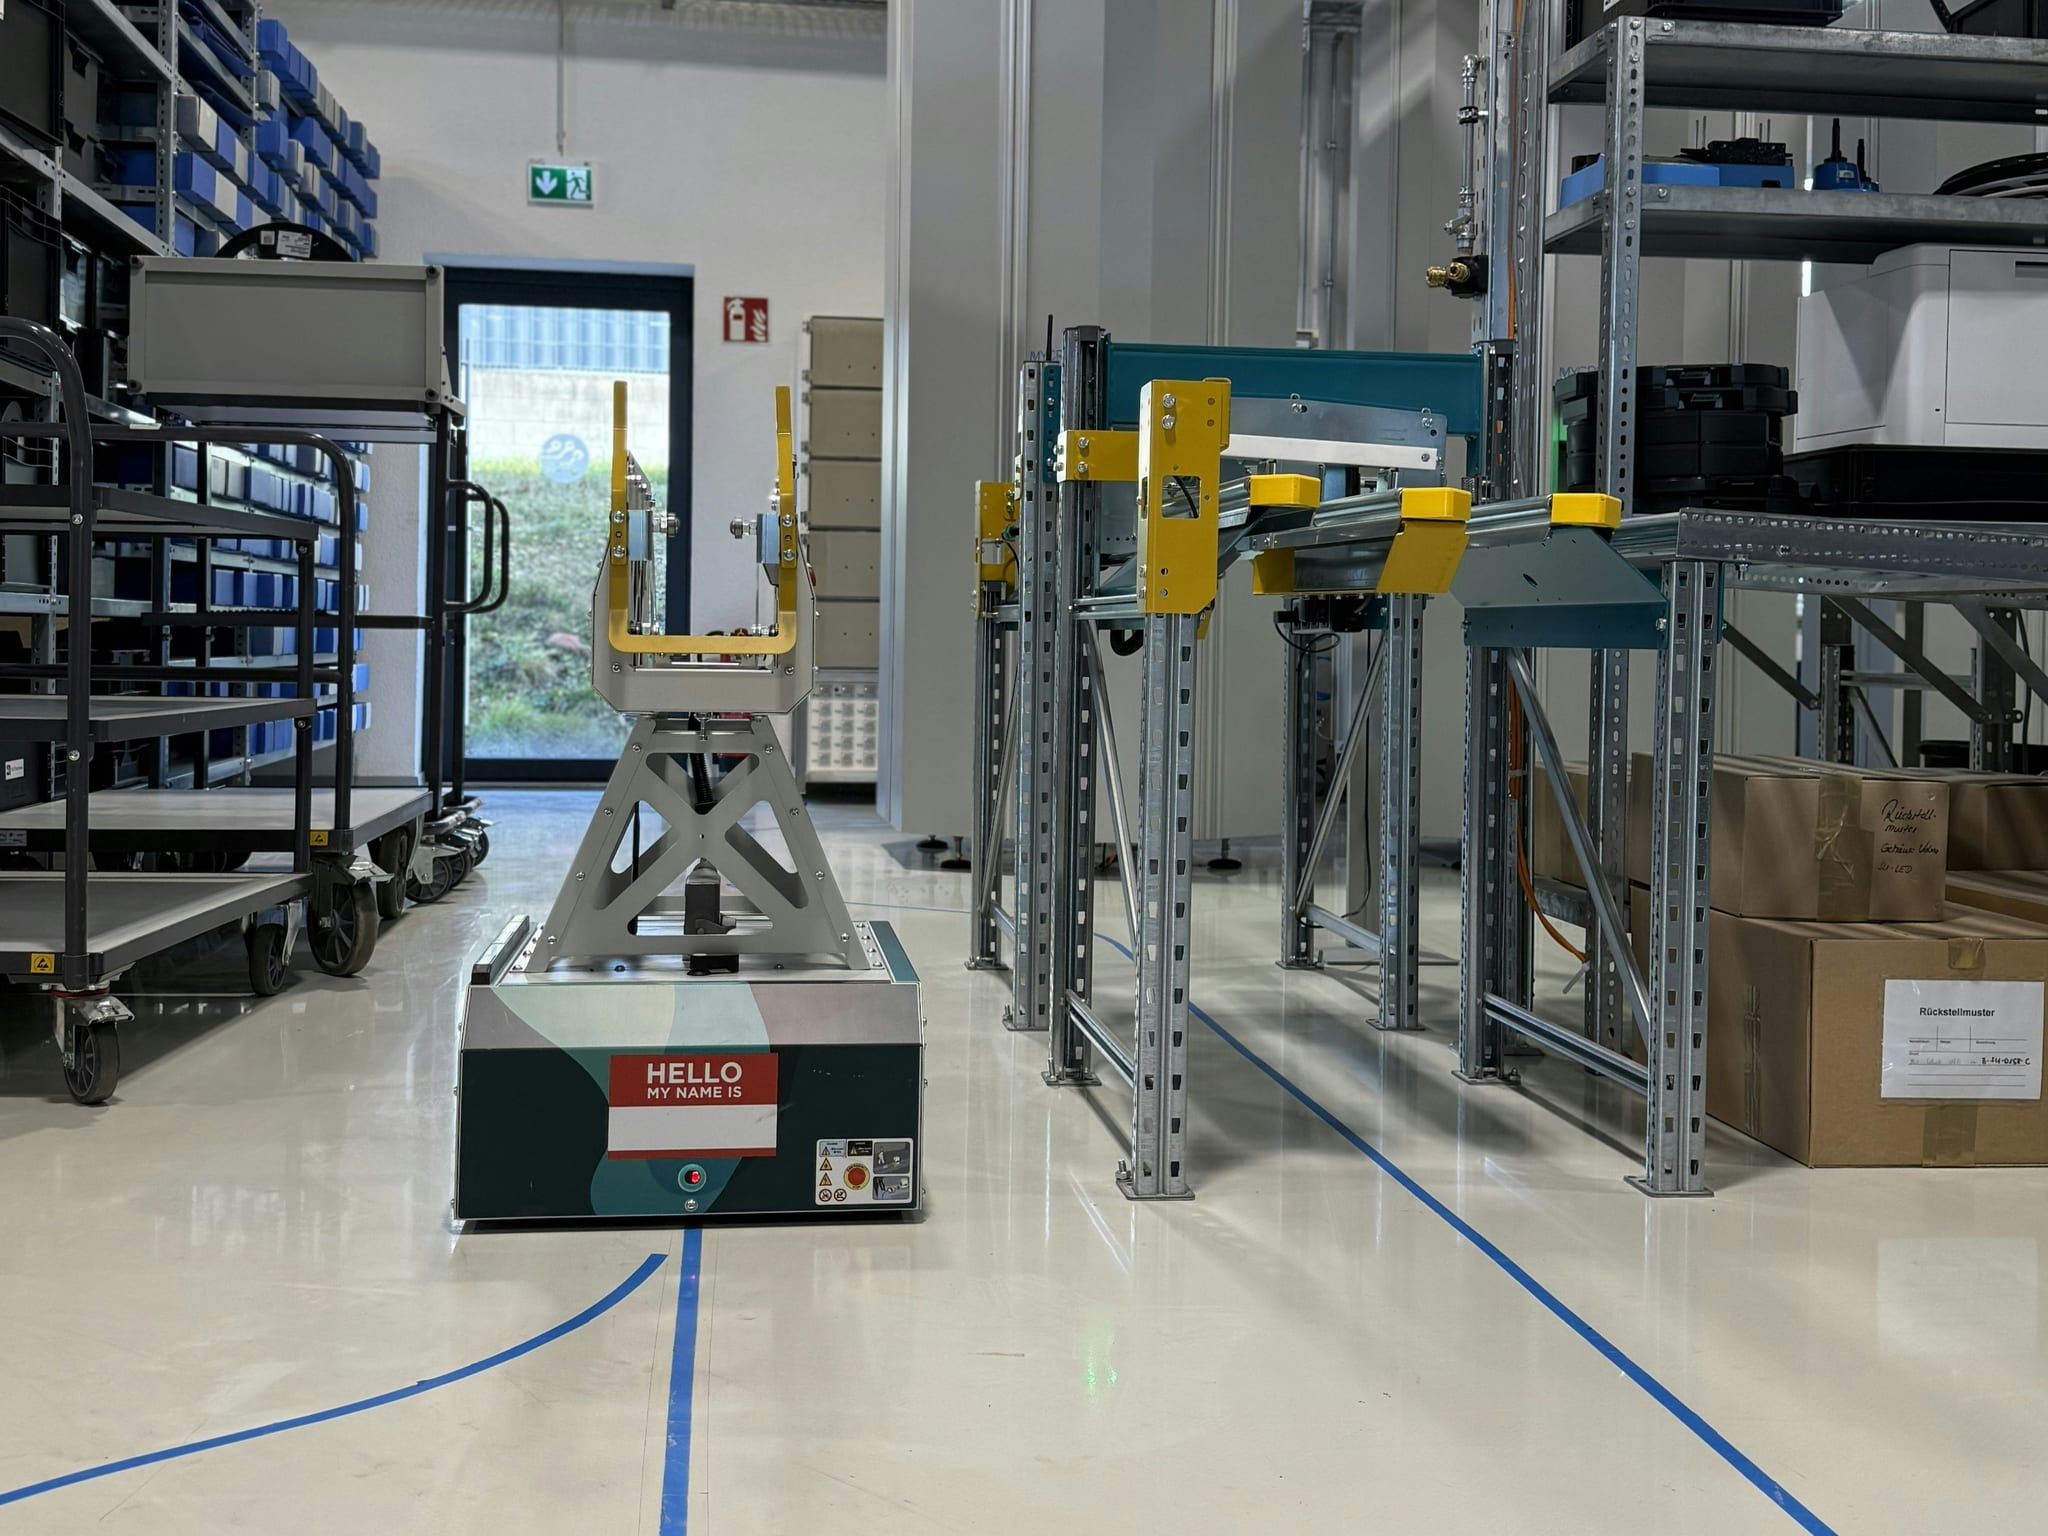
Den skillnaden är hela projektets ekonomi. Att lägga till en destination betyder att lägga till en station: en ram och ett fäste. Att lägga till kapacitet betyder att lägga till ett fordon: en maskin. De flesta anläggningar som drar slutsatsen att "AGV är för dyrt för oss" har räknat på en flotta när de behövde ett fordon och generöst med stationer.
Ringslingan hjälper också. Ett fordon som pendlar punkt till punkt står en stor del av sitt liv tomt eller väntande. Ett fordon som går runt en slinga är alltid redan på väg till nästa station, och vilken station som helst på slingan kan skicka med något. Ett andra fordon behövs när ett varv tar längre tid än intervallet mellan materialanropen, inte tidigare.
Effekten vi inte hade planerat för: färre hyllor
Det här är delen som överraskade oss.
Varje överlämningsstation håller en låda. Multiplicera med antalet stationer runt ringen så får du ett betydande antal aktiva buffertplatser, var och en precis där materialet faktiskt används.
De platserna ersatte statisk lagring. Vi behöver i dag märkbart mindre hyllyta än tidigare, eftersom bufferten har flyttat från lagerhyllan ut till stationerna själva.
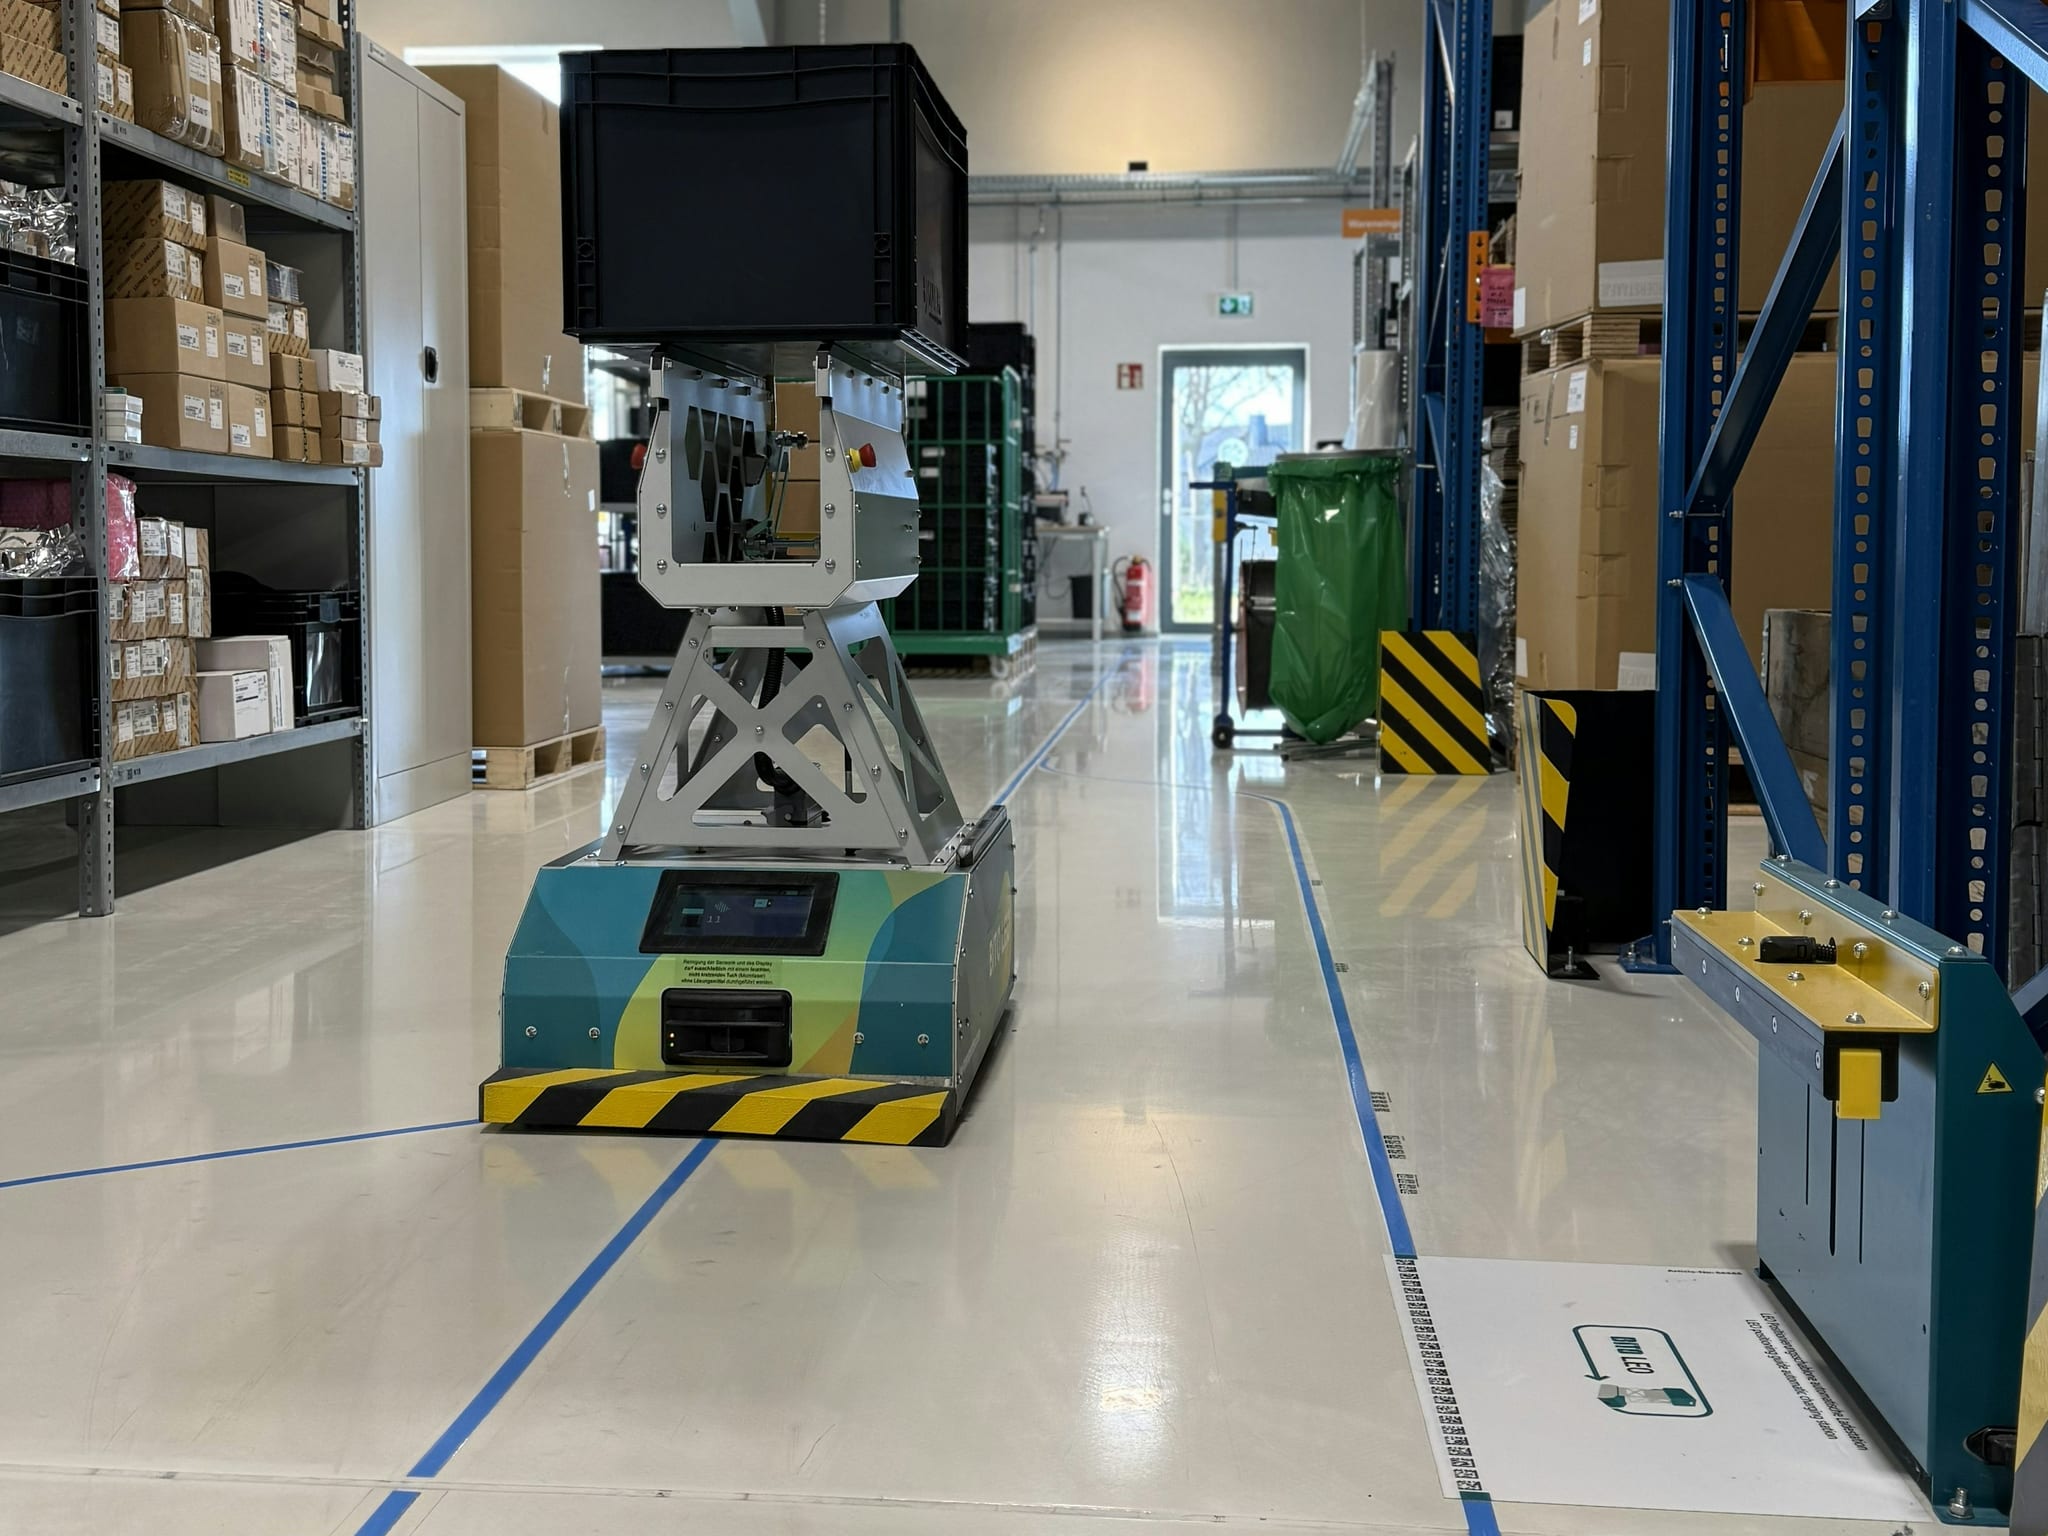
Gå tillbaka till kedjan i första avsnittet så blir det logiskt. Hyllor finns eftersom material måste vänta någonstans, långt från där det behövs. När transport blir billig och kontinuerlig kan materialet vänta vid maskinen i stället för i ett ställ, i just den lilla mängd maskinen faktiskt kommer att förbruka. AGV:n tog inte bara bort gångsträckor. Den tog bort själva skälet till en del av lagret.
Detta fungerar bara om du är generös med stationerna. Dimensionera för få så behåller du varje hylla du hade, och har dessutom skaffat en robot. Räkna stationerna innan du prissätter fordonet.
Fristående med avsikt
Systemet navigerar med markörer placerade bredvid körbanan. Varje markör bär fem identiska Data Matrix-koder; LEO läser en av dem och utför motsvarande kommando. Destinationer och korsningstrafik hanteras av en decentraliserad styrenhet, så att flera fordon inte krockar i trånga passager.
Vad systemet inte behöver är en IT-anslutning. Ingen MES-integration, inget ERP-gränssnitt, inget beroende av fabrikens wifi. Och vi ändrade ingenting i byggnaden för att installera det: inga golvarbeten, inga takfästen, inga omdragna gångar. Idrifttagningen var verkligen okomplicerad, och vi kan bygga ut layouten själva, utan leverantören på plats.
Det är en medveten avvägning, och den är bättre att säga rakt ut än att sälja som en ren vinst. Ett fristående transportlager bokför inte lagersaldon. LEO flyttar en låda; vad som ligger i den vet och registrerar systemet inte. Vi bestämde att transportlagret inte behöver veta det. Just det beslutet gjorde detta till ett projekt på veckor i stället för ett år. Den som behöver automatisk lagerbokföring vid varje överlämning har ett betydligt större och långsammare projekt framför sig och bör planera det därefter.
Leverantören som blev kund
Det finns en detalj här som vi nog gillar mer än vi borde.
Elektroniken i LEO-fordonen tillverkas hos Newmatik. BITO har liksom vi sitt säte i Rheinland-Pfalz, och korten som styr deras transportörer kommer från våra linjer.
Sedan köpte vi ett och ställde det i vår egen produktion, där det i dag transporterar materialet som just de korten byggs av. Vi använder LEO för att bygga LEO. I ett enda projekt gick vi från att vara BITO:s leverantör till att också vara deras kund, vilket är en rimlig sammanfattning av hur tillverkning i den här regionen faktiskt fungerar.
Lönar det sig för ett medelstort företag?
En AGV av det här slaget förtjänar sin plats när transportuppgiften är repetitiv och geografin stabil. Saknas något av det, gör den det inte.
| Fungerar bra | Fungerar dåligt |
|---|---|
| Rutter som upprepas varje skift | En ny rutt varje dag |
| Fasta hämt- och lämnapunkter | Destinationer som bestäms på plats |
| Många små laster, upp till 35 kg per låda | Tunga, skrymmande eller otympliga laster |
| Plant, rent golv och stabil layout | Layout som byggs om med några månaders mellanrum |
| Avstånd långa nog att folk buntar ihop vändorna | Allt redan inom några steg |
Sex frågor värda att besvara innan någon offererar dig ett fordon:
- Kan du rita slingan på din planlösning? Kan du inte rita den är projektet inte moget. Rutten är konstruktionen; roboten är en följd.
- Hur många stationer, och exakt var? Det är din verkliga kostnadsdrivare och ditt verkliga kapacitetsmått.
- Vad ligger i lådorna och vad väger det? Lastgränsen är 35 kg. Gott om marginal för rullar, matare och monterade kort, och för lite för allt annat.
- Vem fyller och tömmer lådorna? En AGV transporterar. Den plockar inte, räknar inte och kontrollerar inte. Är plock din flaskhals är detta fel maskin.
- Vad händer när den stannar? Reservlösningen måste vara en människa med en vagn, och linjen får inte märka det. Ett system där ett stillastående fordon stoppar produktionen är felkonstruerat.
- Duger golvet redan? Plant och rent, med en vettig samexistens mellan fordonet och trucktrafiken.
Vad vi skulle säga till någon som börjar
Rita ringen innan du väljer fordon. Budgetera stationer i stället för robotar. Räkna med lagereffekten och konstruera för den medvetet i stället för att upptäcka den. Och börja med ett fordon: ett system du kan bygga ut själv är värt mer än en flotta du specificerade innan du förstod ditt eget materialflöde.
Poängen med att automatisera interntransporten är inte att en robot ser imponerande ut under en fabriksvisning. Poängen är att de som förr gick flera kilometer per skift i dag lägger den tiden vid maskinerna, och att en del av lagret visade sig vara onödig.
Foton och video: BITO-Lagertechnik, publicerade med tillstånd. LEO locative och dess överlämningsstationer är BITO-produkter; anläggningen som visas är vår fabrik i Hennweiler, Tyskland. BITO:s egen beskrivning av projektet finns här: BITO-referens: Newmatik.